BLOG業務改善
製造業の在庫・ロット管理|入出庫とトレーサビリティの基本
在庫管理では、現在数だけ合っていても十分とは限りません。どの材料を、いつ、どの製品へ使ったかを戻って確認できるよう、動きの履歴を残します。
先に結論在庫数を直接書き換えず、入庫・使用・移動・調整の履歴から現在数を求めます。
品目・単位・保管場所をそろえる
同じ材料が略称や仕入先名で別登録されると、在庫が分かれます。品目コード、正式名、単位、保管場所、発注単位を整理します。
箱と個、kgとgのように複数単位を使う場合は換算ルールを確認します。端数処理が原価へ影響する場合は担当者の承認を取ります。
ロットの入口と出口を記録する
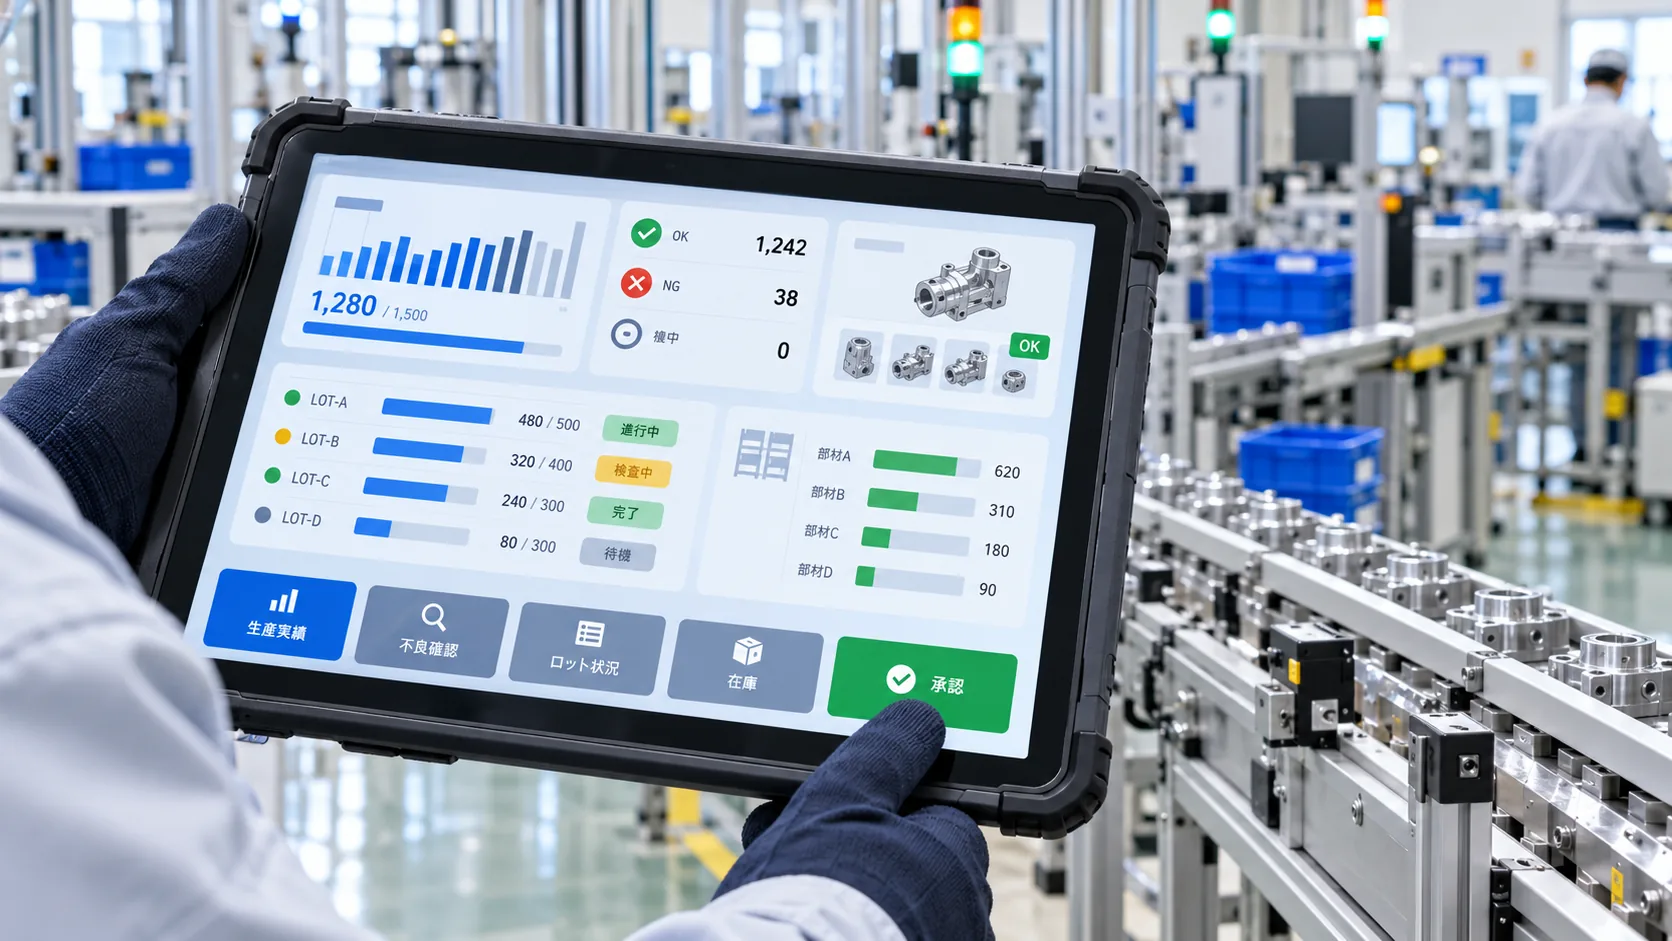
入庫時に仕入先ロット、自社ロット、数量、期限、検査状態を記録します。使用時は製造ロットへひも付け、どの材料がどこへ使われたか追えるようにします。
分割、混合、返品、廃棄がある業務では、一つの番号だけで表せないことがあります。実物の流れを図にしてから関連を決めます。
棚卸差異は消さずに調整する
棚卸で差が出たときに現在数を直接上書きすると、原因が分からなくなります。調整数、理由、確認者、日時を履歴として残します。
バーコードは入力を減らせますが、貼付位置、読み取り距離、ラベル再発行、同じコードの重複を現場で確認します。導入前に手入力でも流れが成立するか試します。
検索と回収を実際に試す
任意の製品ロットから使用材料へ戻る、材料ロットから出荷先を探す、期限が近い在庫を出す操作をテストします。件数が多い状態でも待ち時間を確認します。
過去データ移行は全履歴を無理に作らず、移行日時点の在庫と必要なロット範囲を合意します。元資料は参照用に保管し、件数と合計を照合します。
相談前にそろえるもの
- 品目・単位・保管場所一覧
- ロット番号の付け方
- 分割・混合・返品の有無
- 棚卸の頻度と承認者
- バーコードと既存在庫データ
全部そろっていなくても構いません。分かる範囲を確認し、業務ルールや金額に関わる部分は担当者と一緒に決めます。