BLOG業務改善
製造業の生産日報をタブレット入力へ|数量・不良・停止をつなぐ
製造日報は紙を画面へ置き換えるだけでは入力が増えることがあります。作業者が迷わず記録でき、班長が異常だけを確認でき、事務所の集計へつながる順番を考えます。
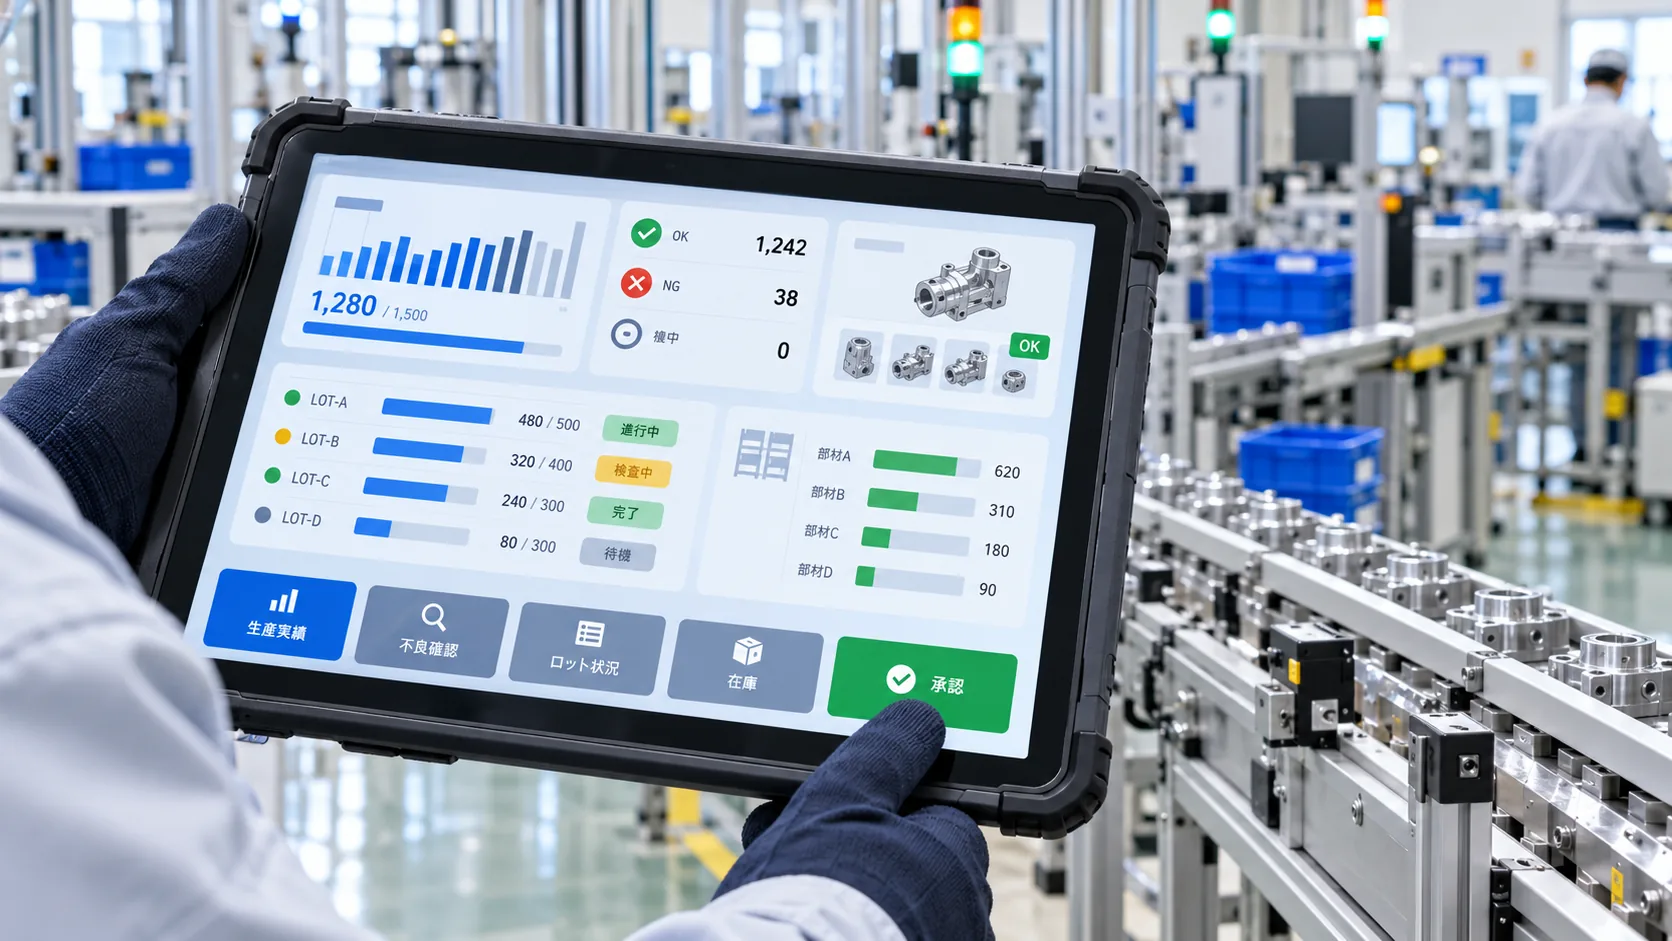
先に結論品目・工程・ロットを予定から初期表示し、実績と異常だけを短く入力できる形にします。
予定値と実績値を分ける
品目、工程、設備、予定数量は生産計画から表示し、作業者は実績数量と差分を入力します。同じ品目名を毎回打たせず、当日の候補だけを見せます。
計画変更があった場合は元の予定を消さず、変更時刻と理由を残します。後から差が出た原因を確認できることが大切です。
不良と停止は選択肢から始める
不良数だけでなく、不良区分、発生工程、処置を選べるようにします。自由記述は補足へ絞り、現場で使う言葉に合わせます。
停止時間は開始と再開を記録し、設備、材料待ち、段取りなどの理由を分けます。監視設備との自動連携は、時刻と設備番号が一致するかを先に検証します。
班長は異常だけを確認する
全日報を一枚ずつ開くのではなく、予定差、不良率、長時間停止、未提出を一覧で示します。承認後の修正は履歴を残し、元の数字を消しません。
品質や生産性の基準値は会社ごとに違います。システム側で勝手に良否を決めず、現在の管理基準と担当者の判断を設定へ反映します。
一つのラインで並行確認する
導入時は一つの品目・一つのラインを選び、紙日報と並行して数量、不良、停止時間、ロットを照合します。夜勤や日またぎも試します。
入力端末の手袋操作、置き場所、無線状況、汚れへの対策も確認します。画面だけでなく、実際の作業場所で使えるかが定着を左右します。
相談前にそろえるもの
- 現在の生産日報
- 品目・工程・設備の一覧
- 不良と停止理由の区分
- 承認と締めの流れ
- 設備連携・CSV出力の有無
全部そろっていなくても構いません。分かる範囲を確認し、業務ルールや金額に関わる部分は担当者と一緒に決めます。